

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Awal tahun ini, produsen pompa Eropa menolak 3.000 rumah motor baja yang dicap setelah uji semprotan garam selama 240 jam. Lubang stator, celah sirip, dan kantong di belakang grommet kabel menunjukkan garis-garis merah karat, sedangkan permukaan luar tampak tanpa cacat. Tempat penyemprot telah melapisi setiap permukaan yang dapat dilihat oleh senjata dan tidak dapat menembus setiap permukaan yang tidak dapat dilihat oleh senjata.
Hasilnya adalah film yang seragam dan terikat erat yang mengalahkan primer yang diaplikasikan dengan semprotan dalam hal ketahanan terhadap semprotan garam, cakupan tepi, dan pemanfaatan material. Bagian di bawah ini mencakup tahapan proses, jumlah yang harus dimasukkan ke dalam RFQ, dan titik audit yang memisahkan jalur e-coat terkontrol dari tangki celup dengan tujuan.
Mengapa Pelapisan Elektroforesis Dikhususkan untuk Rumah Motor Baja
E-coat dikhususkan untuk rumah motor karena korosi dimulai dari dalam, bukan dari luar. Lubang stator melihat kondensasi di setiap siklus termal: motor memanas selama siklus kerja, kemudian mendinginkan dan menarik udara lembab ke dalam rongga rumahan. Setelah kelembapan berada pada lubang yang tidak dilapisi, karat merah terbentuk, dan partikel oksida lepas bermigrasi menuju ruang bantalan dan celah udara rotor.
Pelapisan elektroforesis menghilangkan akar permasalahan tersebut: medan listrik menarik cat ke dalam lubang, di belakang rusuk tegangan, dan di sepanjang lapisan las, menjaga ketebalan film dalam sekitar 5 mikron di seluruh bagian. Aplikasi semprotan berayun sebesar 20-40 mikron antara permukaan dan tepi yang rata.
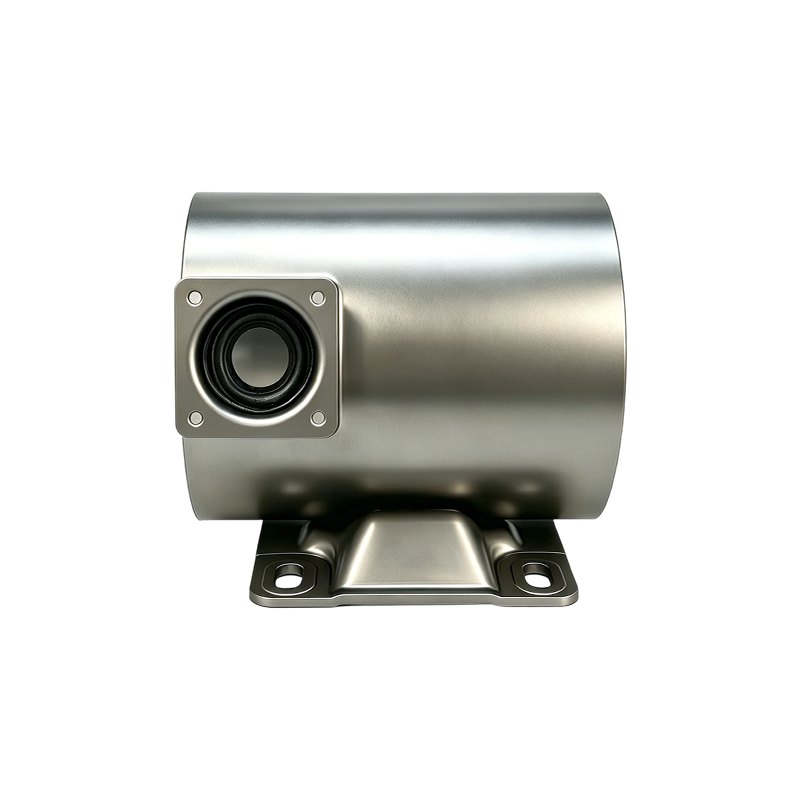
Rumah motor baja tipikal dengan kisaran lubang 100-160 mm adalah dasar kualifikasi e-coat terbaik, karena rasio panjang lubang terhadap diameternya cocok dengan rangka industri yang lebih besar.
Proses E-Coat Empat Tahap: Dari Perlakuan Awal hingga Penyembuhan
Setiap kegagalan e-coat - melepuh, berlubang, daya rekat buruk - disebabkan oleh salah satu dari empat tahapan proses. Sebuah perumahan dapat lulus audit visual dan masih gagal di lapangan jika konduktivitas bak pra-perawatan menyimpang di luar jendelanya.
- Perawatan awal. Degreasing alkali menghilangkan minyak yang menempel, diikuti dengan pembilasan aliran balik dan lapisan konversi seng fosfat atau zirkonium. Konduktivitas pembilasan akhir di bawah 5 mikrosiemens/cm adalah batas penerimaannya.
- Pencelupan. Wadahnya terendam dalam bak, biasanya 18-22 persen padatan untuk epoksi katodik. Tegangan DC 150-300 V mengendapkan film; waktu berenergi mengontrol ketebalan sekitar 1,5-2,5 mikron per detik.
- Bilas ultrafiltrasi. Pembilasan ultrafiltrasi loop tertutup memulihkan cat dan mencuci lapisan film yang belum diawetkan tanpa melarutkannya. Membran yang tersumbat muncul sebagai noda yang hilang dan peningkatan konduktivitas rendaman.
- Menyembuhkan. Tautan silang film pada suhu 170-180 derajat C selama 20-30 menit. Undercure meninggalkan lapisan tipis; overbake melemahkan polimer.
| Panggung | Parameter kontrol kunci | Mode kegagalan jika di luar spesifikasi |
| Perawatan awal | Konduktivitas bilas akhir di bawah 5 mikrosiemens/cm | Adhesi buruk, delaminasi film |
| Perendaman | Padatan mandi 18-22 persen, tegangan 150-300 V DC | Lubang kecil, pembuatan film tidak rata |
| Bilas UF | Menyerap keseimbangan aliran dan tekanan | Noda yang hilang, noda pada bak mandi |
| Menyembuhkan | Suhu logam 170-180 derajat C selama 20-30 menit | Film lunak atau penggetasan overbake |
Ketebalan Film, Standar, dan Yang Harus Ditentukan Pembeli
Tentukan film minimum 18-25 mikron pada permukaan luar, 10-15 mikron di dalam lubang, dan verifikasi dengan semprotan garam dan adhesi garis silang. Setiap target di bawah ini dipasangkan dengan standar pengujiannya.
Standar yang sama berlaku untuk semua ukuran. Rumah berdinding tebal dengan lubang di atas 260 mm memerlukan pemetaan film sepanjang lubang penuh; sudut draft pada flensa adalah tempat kesalahan ketebalan muncul pertama kali.
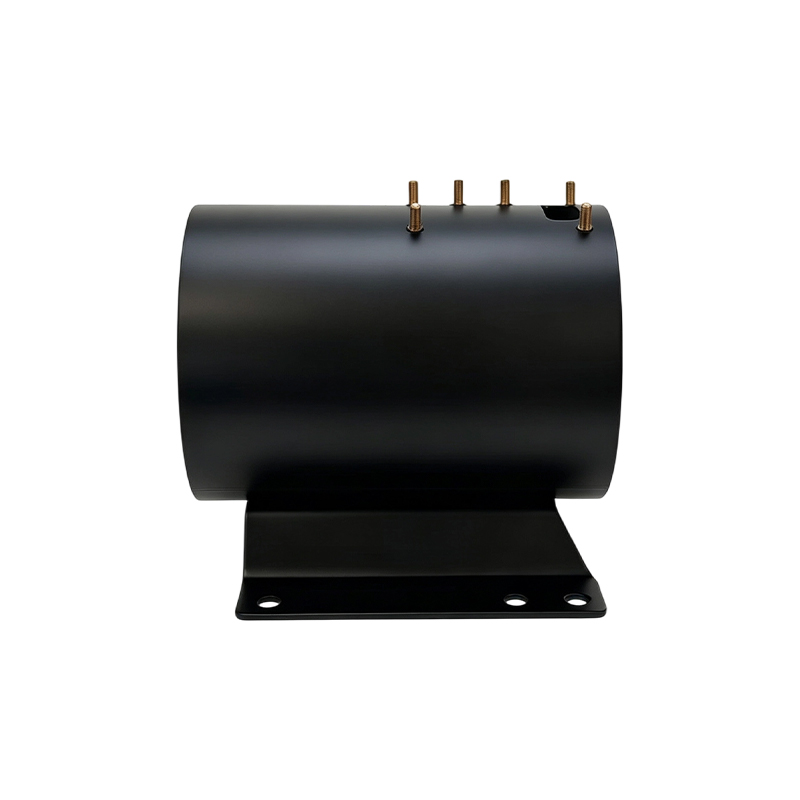
 Rumah Motor Dinding Berat ID 343mm dengan Alas dan Lug Pengangkat yang Dilas Dirancang untuk motor industri ekstra besar, housing ini menawarkan ketebalan dinding 6 mm, blok terminal yang dilas, dan kaki pemasangan untuk dukungan yang stabil dalam aplikasi yang menuntut seperti pertambangan dan penggerak kelautan. Lihat Produk →
| Properti | Nilai sasaran | Metode pengujian |
| Ketebalan film kering | 18-25 mikron eksternal; Lubang minimum 10 mikron | Arus Eddy sesuai ISO 2808 |
| Adhesi garis silang | Tidak ada pelepasan pada jarak 0 mm | ASTM D3359 |
| Semprotan garam karat merah | Tidak ada karat merah sebelum 240 jam | ASTM B117 |
| Kekerasan pensil | minimal 2 jam | ASTM D3363 |
Peta di bawah berasal dari rumah bor 140 mm yang dilas pada garis epoksi katodik terkontrol:
Jika lubang dikerjakan setelah pelapisan, nilai film tidak berpengaruh pada toleransi press-fit. Jika lubang yang dilapisi adalah permukaan yang pas, kurangi film yang diukur dari batas interferensi dan jalankan uji tekan-sesuaikan dengan sampel yang dilapisi.
Pemilihan Resin untuk E-Coat Perumahan Motor: Epoxy, Akrilik, atau Hybrid
Tentukan epoksi katodik sebagai default, akrilik hanya jika stabilitas warna atau UV merupakan persyaratan yang sulit, dan sistem hibrid jika satu saluran harus memenuhi target korosi dan kosmetik.
Ketahanan korosi dan daya rekat terbaik; hanya tersedia dalam warna hitam dan abu-abu tua. Digunakan pada sekitar 90 persen aplikasi rumah motor karena dapat melewati semprotan garam 240 jam pada ukuran 20 mikron.
Retensi UV dan warna lebih baik dengan kilap lebih tinggi, namun kinerja korosi lebih rendah. Dipilih ketika wadahnya tetap terlihat tanpa lapisan atas, biasanya pada motor peralatan.
Korosi menengah dan kinerja warna. Digunakan ketika satu oven memproses bagian-bagian yang tercampur dan saluran tidak dapat menjalankan dua kimia mandi.
Untuk rumah motor baja berdinding tebal yang terkena bahan kimia dan garam jalan, lapisan elektroforesis rumah motor yang ditentukan biasanya epoksi katodik berukuran 25-30 mikron dengan hasil semprotan garam di atas 400 jam. Motor pompa tugas basah yang menggunakan rumah tabung baja mengikuti aturan yang sama; badan tabung tidak memiliki tepi yang tajam, sehingga film tetap seragam di sekeliling kelilingnya.
 Perumahan Motor Dinding Berat Tabung Baja Mulus ID 127mm Dibuat secara presisi dari pipa baja mulus dengan ketebalan dinding 7,9 mm, housing ini memberikan kekakuan struktural dan ketahanan lelah yang unggul, ideal untuk pengaturan industri tugas berat yang memerlukan daya tahan dan kekuatan torsi. Lihat Produk →
Lapisan Elektroforesis vs. Lapisan Serbuk: Apa yang Berubah bagi Pembeli
E-coat unggul dalam liputan internal dan keseragaman film; bubuk menang dalam pembuatan film eksternal, ketahanan benturan, dan rentang warna. Pada rumah motor keduanya sering digabungkan.
- Perendaman reaches every internal cavity
- Film 15-25 mikron, seragam dalam 5 mikron
- Cakupan tepi dan jahitan las yang sangat baik
- Pemanfaatan material sekitar 95 persen
- Rentang warna sempit: hitam dan abu-abu tua
- Semprotkan, cakupan garis pandang saja
- Film 60-120 mikron untuk ketahanan benturan
- Permukaan luar yang tebal dan keras
- Penyemprotan berlebihan mengurangi efisiensi
- Kisaran warna dan tekstur yang luas
Pola yang umum adalah lapisan dasar e-coat ditambah lapisan atas bubuk pada permukaan luar yang terbuka: lubang mendapat perlindungan penuh terhadap korosi, dan permukaan luar mendapatkan hasil akhir yang lebih tebal, tahan gores, dan serasi dengan warna.
Mengaudit Jalur E-Coat Pemasok Sebelum Anda Memesan
Audit kamar mandinya, bukan brosurnya. Mintalah log titrasi, catatan konduktivitas, dan peta film dari 30 hari produksi terakhir; perlakukan satu sertifikat semprotan garam sebagai dokumentasi, bukan bukti.
Pabrikan seperti Jiangsu Yufeng Electric Co., Ltd., yang menjalankan proses penuh mulai dari pembentukan baja hingga perawatan permukaan dalam satu pabrik, dapat mendokumentasikan riwayat rendaman dan pra-perawatan untuk setiap hari produksi.
- Log kimia pra-perlakuan: konsentrasi fosfat atau zirkonium dan catatan lumpur
- Konduktivitas bilas akhir di bawah 5 mikrosiemens/cm
- Padatan rendaman, pH, suhu, dan konduktivitas diplot selama 30 shift terakhir
- Peta ketebalan film pada rumah produksi, dengan pembacaan lubang dan rusuk
- Profil suhu penyembuhan: setpoint, kecepatan sabuk, dan catatan suhu logam
- Laporan semprotan garam dan adhesi dari bahan kimia mandi yang sama yang digunakan pada komponen Anda
Garis terkontrol menahan ketebalan film Cpk di atas 1,33. Garis yang tidak terkendali berayun sebesar 10 mikron atau lebih di antara batch, dan perubahan tersebut berkorelasi langsung dengan pengembalian garansi dalam tugas lembab atau pencucian.
Pertanyaan yang Sering Diajukan
Berapa lama lapisan elektroforesis melindungi rumah motor?
Dalam layanan di dalam ruangan, lapisan e-coat epoksi katodik berukuran 20-25 mikron pada rumah baja yang diberi perlakuan awal dengan benar mencegah karat merah lebih dari 240 jam di ASTM B117 dan selama bertahun-tahun di dalam ruangan. Tugas di luar ruangan atau pencucian memerlukan film yang lebih tebal atau lapisan atas bubuk.
Apakah e-coating mempengaruhi toleransi press-fit pada lubang stator?
Jika lubang dikerjakan setelah pelapisan, e-coat tidak berpengaruh pada kesesuaiannya. Jika lubang yang dilapisi adalah permukaan yang pas, kurangi film berukuran 10-15 mikron dari batas interferensi dan jalankan uji tekan-fit dengan sampel yang dilapisi.
Apakah e-coating bisa diaplikasikan pada housing motor berbahan stainless steel?
E-coat melekat pada baja tahan karat setelah perlakuan awal, tetapi jarang ditentukan pada rumah motor tahan karat 304 karena logam tersebut sudah tahan terhadap korosi. Ini hanya digunakan ketika isolasi galvanis, warna, atau hasil akhir yang seragam diperlukan.
Apa yang ditambahkan e-coating pada biaya rumah motor baja?
Pada housing bore 100-160 mm, e-coat menambahkan 3-8 persen pada biaya komponen, tergantung pada volume, ketebalan film, dan apakah saluran tersebut dibuat sendiri. Pemanfaatan material mendekati 95 persen menjaganya tetap di bawah primer yang diaplikasikan dengan semprotan.
 Previous