

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Cangkang baja yang ditarik dengan diameter dalam 140 mm dapat meninggalkan garis tekan setiap beberapa detik, dan kecepatan tersebut adalah alasan utama pembuat peralatan dan motor industri menentukan stamping kontinu rumah motor untuk program volume tertinggi mereka. Alih-alih memindahkan blanko di antara mesin press yang berdiri sendiri, garis kontinu mengumpankan strip melingkar melalui cetakan progresif multi-stasiun, di mana blanking, drawing, redrawing, Piercing, dan trimming dijalankan sebagai satu urutan yang terkoordinasi. Untuk tim pembelian, pilihan tersebut menentukan biaya per suku cadang, keandalan pengiriman, dan apakah ukuran perumahan yang ke sepuluh ribu sama dengan yang pertama dari alat tersebut.
Apa Sebenarnya yang Tercakup dalam Stamping Kontinu Perumahan Motor
Stamping terus menerus adalah masalah koreografi sebelum menjadi masalah kekuatan. Pers menyuplai tonase, namun tata letak strip, sistem pengumpanan, dan stasiun cetakan menentukan apakah housing akan berbentuk bulat, lurus, dan dapat diulang dengan kecepatan. Setiap stasiun melakukan satu operasi, dan jalur pembawa mengikat mereka bersama-sama sehingga tidak ada yang melayang di antara serangan.
Pada pekerjaan perumahan pada umumnya, stasiun-stasiun tersebut dipecah seperti ini:
Toleransi dan Ukuran Jendela yang Dapat Anda Pegang Secara Realistis
Garis progresif yang dirawat dengan baik menahan variasi diameter bagian dalam hingga beberapa ratus milimeter ketika stasiun pengukur atau penyetrikaan dipasang pada cetakan, dan dudukan bantalan yang dibuat dengan mesin dapat semakin memperketat dimensi penting. Namun, yang harus diperiksa terlebih dahulu oleh pembeli bukanlah tabel toleransi, melainkan jendela ukuran, karena rute pembentukan menentukan batasan sebelum perkakas apa pun dipotong.
Gambar dalam dari lembaran menutupi cangkang kecil dan menengah secara ekonomis, itulah sebabnya sebagian besar program penggerak peralatan dan industri berada di jendela tersebut. Dinding yang lebih berat dan diameter yang lebih besar bergerak menuju konstruksi tabung atau fabrikasi. Untuk kerangka keputusan pembelian yang lebih luas, kami rumah motor baja panduan berjalan melalui logika seleksi penuh.
| Rute manufaktur | Jendela ID khas | Dinding dan struktur | Paling cocok |
| Cangkang baja ditarik pada garis progresif | 29,6 hingga 160 mm | dinding lembaran; alas, braket atau elemen fleksibel yang dilas | Peralatan dan motor penggerak industri |
| 304 cangkang baja tahan karat | 139 hingga 180 mm | Dinding lembaran tahan korosi | Pencucian, makanan, dan peralatan luar ruangan |
| Cangkang baja berdinding berat dengan alas | 260 hingga 343mm | Dinding tebal dengan alas yang dilas | Peralatan industri besar dan khusus |
| Perumahan tabung baja | 113 hingga 127mm | Dinding tebal dihasilkan dari tabung | Peralatan beban tinggi dan khusus |
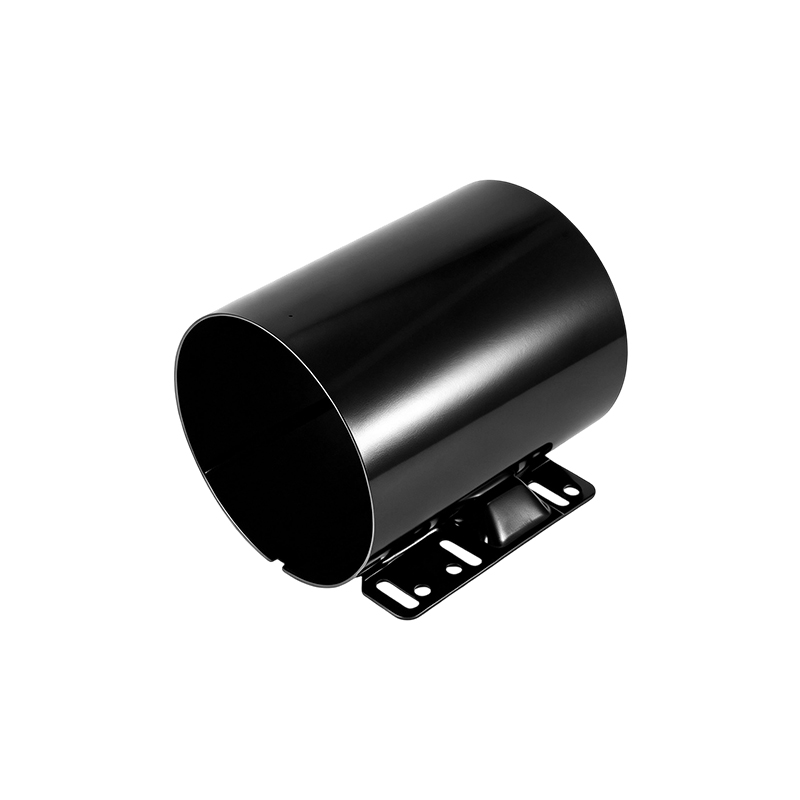
 Rumah Motor Baja Berdinding Tipis ID 82.4mm dengan Penutup Ujung Dilas Cangkang baja berdinding 1,0 mm dengan penutup ujung yang dilas, dudukan bantalan integral, dan ventilasi aksial untuk pendinginan. Ini sesuai dengan jendela cangkang kecil hingga menengah artikel untuk aplikasi motor genggam dan ringan. Lihat Produk →
Dimana Motor Housing Continuous Stamping Menang dan Dimana Tidak
Pengecapan terus-menerus unggul dalam hal volume, kemampuan pengulangan, dan biaya per komponen, namun kalah dalam hal fleksibilitas dan dinding yang sangat tebal. Pilih rute yang salah dan gejalanya dapat diprediksi: perkakas yang tidak pernah mencapai titik impas, atau dinding yang robek tidak peduli bagaimana dudukan kosong disetel.
- Volume tahunan mencapai enam digit dan desainnya stabil sepanjang tahun model.
- Diameter bagian dalam cangkang berada di dalam jendela cangkang yang ditarik sekitar 29,6 hingga 160 mm.
- Biaya per komponen dan konsistensi lot-to-lot melebihi anggaran perkakas.
- Braket, alas, dan kursi mesin akan diselesaikan sendiri setelah dicap.
- Volume rendah atau geometri masih berpindah antar revisi.
- Dindingnya berat dan diameternya besar, sehingga gambar dalam dapat ditangani dengan baik.
- Profilnya lebih cocok dengan konstruksi tabung daripada lembaran.
- Kecepatan prototipe lebih penting daripada biaya satuan pada pesanan pertama.
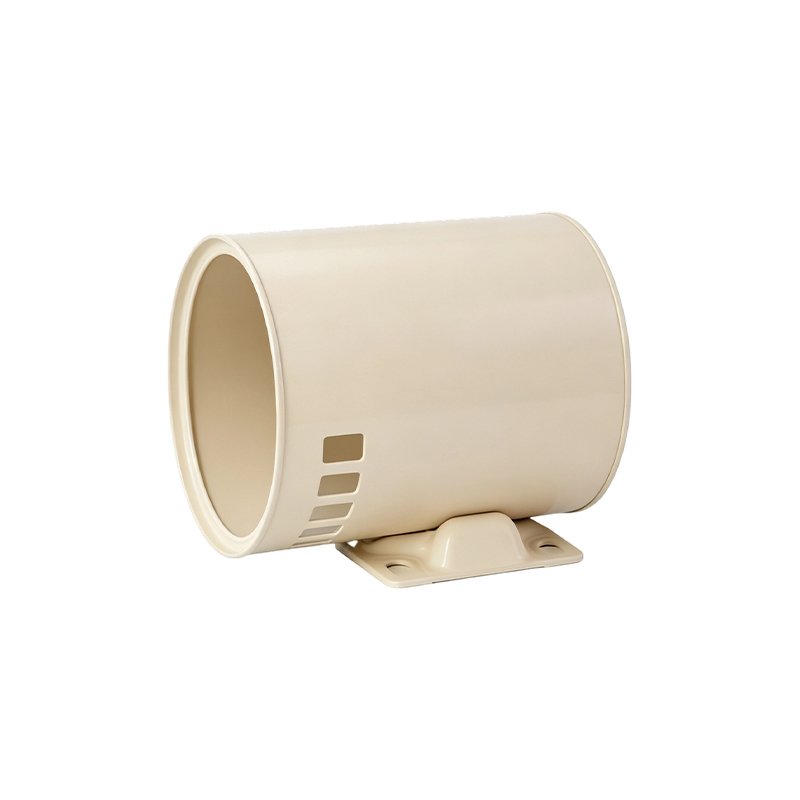
 ID 127mm Perumahan Motor Baja Mulus Dinding Berat Dibuat dari pipa baja mulus dengan dinding 7,9 mm, housing ini menangani torsi dan getaran tinggi yang tidak dapat dilakukan oleh lembaran yang ditarik. Contoh yang tepat untuk poin artikel tentang konstruksi tembok berat yang melampaui batas penarikan dalam. Lihat Produk →
Lima Cacat yang Memotong Rumah dan Bagaimana Garis Melawan
Hampir setiap peninjauan penyebab sisa pada jalur perumahan berakhir pada lima tersangka yang sama, dan semuanya dikendalikan pada tingkat cetakan dan umpan daripada ditangkap pada pemeriksaan akhir.
- Kerutan flensa: tekanan dudukan kosong dan geometri manik gambar menahan flensa tetap rata; begitu besi kusut ke dinding, cangkangnya menjadi bekas.
- Robek pada radius pukulan: rasio gambar terlalu agresif untuk material, jadi perbaikannya adalah stasiun menggambar ulang lagi atau radius yang lebih lembut.
- Earing pada rim: anisotropi lembaran mengangkat telinga pada sudut yang tetap, sehingga denah cetakan menambah kelonggaran pemangkasan dan rim menjadi bersih.
- Springback dan ovalitas setelah pemangkasan: geometri die dikompensasi dan stasiun ukuran akhir mengembalikan kebulatan pada diameter bagian dalam.
- Lapisan terkelupas pada strip galvanis: tikungan umpan yang rapat dan gesekan cetakan membuat lapisan seng terkelupas, sehingga radius umpan dan pelumasan terkontrol.
Ketika ketebalan dinding melampaui apa yang dapat ditangani dengan nyaman oleh gambar, jawaban jujurnya adalah mengubah rute daripada memaksakan lembarannya; milik kita manufaktur perumahan motor tabung baja panduan mencakup jalur itu secara rinci.
Cara Memenuhi Kualifikasi Pemasok Perumahan Stamping Berkelanjutan
Nilailah rantai prosesnya, bukan harga satuannya. Pemasok yang melakukan outsourcing cetakan atau permesinan menyerahkan variabel paling penting kepada seseorang yang tidak dapat Anda audit, dan kesenjangan harga biasanya muncul kembali sebagai masalah pengangkutan, waktu tunggu, dan toleransi.
- Rekayasa cetakan internal: tanyakan siapa yang mendesain, memotong dan memperbaiki cetakan progresif, dan seberapa cepat stasiun yang sudah usang dapat dibangun kembali.
- Kemampuan menekan dan mengumpan: tonase, ukuran lapisan, dan sistem umpan servo menentukan ukuran cangkang mana yang dapat bekerja sesuai kecepatan.
- Rantai sekunder lengkap: pengelasan alas dan braket, pemesinan permukaan ujung dan dudukan bantalan, serta perawatan permukaan di bawah satu atap menghilangkan handoff yang menumpuk toleransi.
- Inspeksi di belakang mesin press: kebulatan, ketebalan dinding dan sertifikasi material diperiksa dengan instrumen yang tepat, bukan hanya kaliper.
- Bukti volume: kapasitas nyata, proses bertahun-tahun, dan basis pelanggan yang dapat diverifikasi.
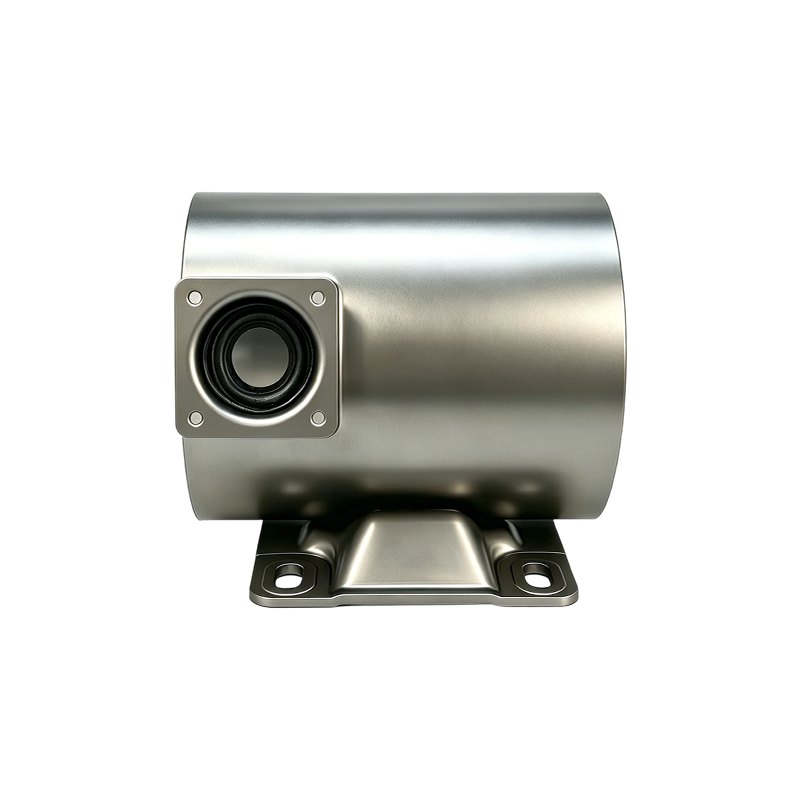
Pabrik kami sendiri menjalankan stamping, pengelasan otomatis, permesinan, dan perawatan permukaan dalam satu aliran. Jiangsu Yufeng Electric Co., Ltd. berfokus pada manufaktur rumah motor selama 40 tahun, mendukung program pelanggan dengan tim teknik yang rata-rata berpengalaman lebih dari 20 tahun, dan mengirimkan lebih dari lima juta rumah setiap tahunnya ke lebih dari 50 produsen motor. Cangkang seperti housing 140 mm kami dengan dua braket yang dilas menunjukkan bagaimana stamping dan pengelasan sekunder digabungkan menjadi satu hasil.
 Rumah Motor Baja ID 140mm dengan Dua Braket Dilas Cangkang baja yang ditarik dengan lapisan akhir berlapis bubuk fosfat, ulir kelenjar kabel tersegel, dan dua braket pemasangan yang dilas. Ini mengilustrasikan poin artikel tentang menggabungkan stamping dan pengelasan sekunder menjadi satu hasil. Lihat Produk →
Pertanyaan yang Sering Diajukan
Kisaran ukuran apa yang cocok untuk stamping kontinu rumah motor?
Cangkang lembaran yang ditarik memiliki diameter dalam sekitar 29,6 mm hingga 160 mm pada garis kami. Di atas itu, ketebalan dinding dan tonase tekan mendorong pekerjaan ke arah konstruksi dinding berat atau tabung, yang kami produksi dengan diameter dalam hingga 343 mm.
Apa perbedaan stempel kontinu dengan stempel mati transfer?
Pada stamping kontinyu, strip membawa bagian tersebut melalui setiap stasiun di dalam satu cetakan. Dalam transfer stamping, bagian-bagian individual dipindahkan di antara cetakan terpisah dengan jari atau robot. Garis kontinu berjalan lebih cepat per bagian; jalur transfer menangani penarikan yang lebih dalam dan cangkang yang lebih besar.
Bahan apa yang paling cocok untuk rumah berstempel?
Baja canai dingin adalah standar untuk peralatan dan cangkang industri. Pencucian pakaian tahan karat 304 dan lingkungan korosif, dan strip galvanis bekerja dengan baik ketika radius umpan dan pelumasan dikelola untuk melindungi lapisan.
Toleransi apa yang harus saya harapkan pada diameter dalam?
Dengan pengukuran atau penyetrikaan yang terpasang pada cetakan progresif, diharapkan diameter bagian dalam dapat dikontrol dalam beberapa ratus milimeter. Jika desain motor memerlukan lebih banyak hal, pemesinan setelah pengecapan akan mengatur dudukan dudukan dan permukaan ujung ke dimensi akhir.
 Previous